کیفیت لوله استیل تنها عامل تعیین کننده عمر یک سیستم لوله کشی نیست. حتی محصولی با گرید مناسب و مشخصات فنی معتبر، در صورت نصب نادرست ممکن است دچار نشتی، خوردگی یا آسیب در محل اتصال شود. بسیاری از این مشکلات نیز در روزهای نخست آشکار نمی شوند و پس از تغییر دما، افزایش فشار یا چند دوره شستشو خود را نشان می دهند.
روش های جوشکاری و اتصال لوله های استیل معمولا از فاصله میان طراحی و اجرا شکل می گیرند؛ جایی که جنس سیال به درستی بررسی نشده، اتصال صرفا بر اساس ظاهر انتخاب شده یا برای جبران خطای اندازه گیری، لوله با فشار در جای خود قرار گرفته است. شناخت این خطاها کمک می کند هزینه خرید لوله و اجرای شبکه، به عملکرد قابل اعتماد و عمر مفید بیشتر تبدیل شود.
مهم ترین اشتباهات در نصب و اتصال لوله های استیل چیست؟
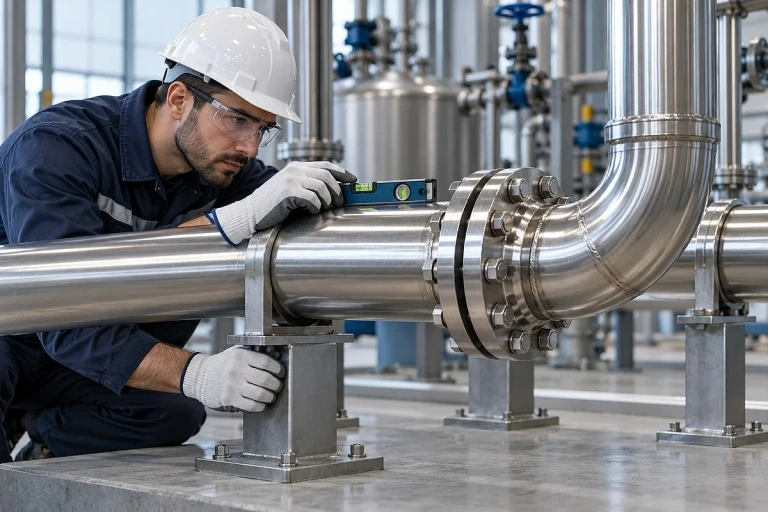
خطاهای نصب لوله استیل را می توان در انتخاب مصالح، آماده سازی قطعات، اجرای اتصال و کنترل نهایی جستجو کرد. این مراحل به یکدیگر وابسته هستند؛ برای مثال، برش نامناسب می تواند هم تراز کردن اتصال را دشوار کند و این مشکل در ادامه، کیفیت جوش یا آب بندی را تحت تاثیر قرار دهد.
نکته مهم این است که نشتی نداشتن در لحظه نصب، به تنهایی نشانه اجرای صحیح نیست. ممکن است اتصال در وضعیت سرد آب بند باشد، اما پس از گرم شدن شبکه و جابه جایی لوله ها، تحت تنش قرار بگیرد. همچنین آلودگی سطح یا اکسیدهای باقی مانده از جوشکاری می توانند زمینه خوردگی بعدی را فراهم کنند.
برای جلوگیری از این مشکلات، باید هر مرحله بر اساس نقشه، مشخصات فنی و دستورالعمل مربوط اجرا شود. تجربه نصاب ارزشمند است، اما نمی تواند جای اطلاعات دقیق درباره شرایط کاری و الزامات محصول را بگیرد.
انتخاب نادرست گرید لوله استیل متناسب با شرایط کاری
یکی از اشتباهات اولیه، انتخاب لوله با این تصور است که همه انواع استیل در برابر خوردگی عملکرد یکسانی دارند. مقاومت یک گرید به ترکیب سیال، دما، میزان کلراید، شرایط شستشو و حتی احتمال توقف و ماندگاری سیال وابسته است.
برای نمونه، انتخاب میان استیل ۳۰۴ و ۳۱۶ نباید فقط بر اساس اختلاف قیمت انجام شود. گرید ۳۱۶ در بسیاری از محیط های حاوی کلراید مقاومت بهتری دارد، اما این ویژگی به معنای مصونیت آن در همه غلظت ها و دماها نیست. ممکن است شرایط پروژه به آلیاژی با مقاومت بالاتر نیاز داشته باشد.
خطای دیگر، بررسی سیال اصلی و نادیده گرفتن مواد شوینده است. گاهی محیط بهره برداری نسبتا ملایم است، اما ماده شستشو یا ضدعفونی کننده با غلظت و دمای نامناسب، به سطح آسیب می زند.
پیش از خرید باید شرایط عادی کار، شستشو و توقف سیستم مشخص شوند. گرید انتخابی نیز باید در مدارک خرید و گواهی محصول قابل شناسایی باشد؛ ظاهر براق یا عنوان کلی «استیل ضد زنگ» برای تایید جنس کافی نیست.
استفاده از اتصالات نامناسب برای لوله های استیل
برابر بودن اندازه درج شده روی لوله و اتصال، همیشه به معنای سازگاری آنها نیست. اندازه اسمی، قطر خارجی واقعی، ضخامت دیواره و نوع اتصال باید با یکدیگر تطابق داشته باشند. اشتباه گرفتن ابعاد پایپ و تیوب نیز می تواند باعث خرید قطعاتی شود که در ظاهر نزدیک هستند، اما اتصال درستی ایجاد نمی کنند.
جنس اتصال هم اهمیت دارد. استفاده از اتصال با مقاومت خوردگی نامتناسب می تواند نقطه ضعیفی در شبکه ایجاد کند، حتی اگر خود لوله برای شرایط کاری مناسب باشد. همچنین ظرفیت فشار و دمای مجموعه باید با توجه به تمام اجزا، از جمله آب بندها، بررسی شود.
در اتصالات فشاری و پرسی، سازگاری لوله با سیستم اتصال و ابزار نصب ضروری است. مخلوط کردن قطعات برندهای مختلف بدون تایید سازگاری، یا استفاده از ابزار و فک نامناسب، می تواند عملکرد اتصال را مختل کند.
پیش از نصب، مشخصات لوله، اتصال و اجزای آب بندی را به صورت یک مجموعه بررسی کنید. اتصال مناسب باید هم از نظر ابعادی و هم از نظر شرایط بهره برداری با شبکه هماهنگ باشد.
اشتباه در اندازه گیری و برش لوله استیل
اندازه گیری تنها به تعیین فاصله میان دو نقطه محدود نمی شود. عمق ورود لوله به اتصال، طول مورد نیاز برای آماده سازی سر لوله و فضای نصب باید در محاسبه لحاظ شوند. نادیده گرفتن این موارد می تواند باعث کوتاه شدن قطعه یا جابه جایی محل اتصال شود.
برش کج، پلیسه و تغییر شکل دهانه نیز از خطاهای رایج هستند. این عیوب ممکن است مانع نشستن صحیح لوله در اتصال شوند یا به آب بند آسیب بزنند. براده باقی مانده داخل لوله هم می تواند پس از راه اندازی به شیرآلات و تجهیزات حساس برسد.
برای جبران طول نامناسب نباید لوله را با کشش یا فشار به اتصال رساند. این کار تنش اولیه ای ایجاد می کند که در زمان بهره برداری با فشار، لرزش و تغییر دما ترکیب می شود.
پس از برش، عمود بودن سطح، وضعیت دهانه و حذف پلیسه های داخلی و خارجی را بررسی کنید. عملیات پرداخت نیز نباید باعث کاهش نامجاز ضخامت یا آسیب به سطح آب بندی شود.
رعایت نکردن اصول جوشکاری لوله های استیل
جوشکاری استیل صرفا ایجاد یک خط اتصال پیوسته روی سطح نیست. آماده سازی لبه ها، هم راستایی قطعات، انتخاب ماده مصرفی و کنترل حرارت باید با گرید و ضخامت لوله هماهنگ باشند.
یکی از خطاهای مهم، استفاده از تنظیمات مشابه برای همه لوله ها است. تغییر ضخامت، نوع آلیاژ یا موقعیت اتصال می تواند نیازهای جوشکاری را تغییر دهد. حرارت نامناسب نیز ممکن است به تغییر شکل، عیوب جوش یا افت مقاومت خوردگی در ناحیه اتصال منجر شود.
ظاهر صاف جوش هم به تنهایی کیفیت آن را اثبات نمی کند. وضعیت ریشه، میزان نفوذ و وجود عیوب احتمالی باید مطابق الزامات پروژه ارزیابی شوند. در خطوط بهداشتی، شکل سطح داخلی اتصال نیز بر امکان شستشو و تجمع مواد اثر می گذارد.
جوشکاری باید با روش اجرایی تایید شده و توسط فرد دارای صلاحیت متناسب با کار انجام شود. پاکسازی پس از جوش نیز بخشی از تکمیل اتصال است و نباید به عنوان اقدامی صرفا ظاهری کنار گذاشته شود.
استفاده نکردن از گاز محافظ در جوشکاری لوله استیل
در روش هایی مانند جوشکاری TIG، حفاظت مناسب حوضچه مذاب ضروری است. قطع یا اختلال جریان گاز، نشتی تجهیزات و جریان هوای محیط می توانند کیفیت این حفاظت را کاهش دهند.
اشتباه دیگری که در اتصال لوله ها رخ می دهد، توجه به سطح بیرونی و فراموش کردن ریشه جوش در داخل لوله است. در اتصالاتی که حفاظت پشت جوش لازم است، نبود حفاظت کافی می تواند اکسیداسیون شدید و سطحی زبر در ریشه ایجاد کند. این وضعیت برای مقاومت خوردگی و قابلیت تمیزکاری نامطلوب است.
نوع گاز و شیوه حفاظت باید بر اساس فرایند، جنس لوله و دستورالعمل جوشکاری تعیین شوند. زیاد کردن بی حساب دبی گاز نیز راه حل مطمئنی نیست؛ زیرا آشفتگی جریان می تواند حفاظت را مختل کند.
پیش از شروع جوشکاری، عملکرد تجهیزات و شرایط حفاظت بررسی شود. ارزیابی سطح داخلی، در موارد لازم، باید بخشی از کنترل کیفیت اتصال باشد.
تمیز نکردن سطح لوله و اتصالات قبل از نصب
وجود روغن، گردوغبار، رطوبت یا باقی مانده چسب در ناحیه اتصال می تواند کیفیت جوش یا آب بندی را کاهش دهد. تمیز بودن سطح بیرونی نیز تضمین نمی کند که داخل لوله فاقد براده و آلودگی باشد.
یکی از خطاهای اجرایی، پاکسازی زودهنگام و رها کردن قطعات بدون پوشش در محیط کارگاه است. در این حالت، سطح دوباره آلوده می شود و تمیزکاری اولیه عملا کارایی خود را از دست می دهد.
روش پاکسازی باید با جنس محصول و حساسیت کاربرد هماهنگ باشد. استفاده از ماده شوینده نامناسب یا باقی گذاشتن اثر آن روی سطح می تواند مشکل تازه ای ایجاد کند. پارچه و ابزار تمیزکاری نیز نباید خودشان منبع انتقال آلودگی باشند.
سر لوله ها را تا زمان نصب محافظت کنید و ناحیه اتصال را پیش از مونتاژ نهایی بررسی کنید. در خطوط حساس، پاکیزگی داخلی و معیار پذیرش آن باید از ابتدا در مشخصات پروژه تعریف شده باشد.
استفاده از ابزار فولادی آلوده و ایجاد خوردگی سطحی
استفاده مشترک از برس، صفحه سایش یا میز کار برای فولاد کربنی و استیل می تواند ذرات آهن را به سطح استیل منتقل کند. این ذرات در حضور رطوبت زنگ می زنند و لکه هایی ایجاد می کنند که ممکن است با خوردگی خود لوله اشتباه گرفته شوند.
منبع آلودگی همیشه ابزار مستقیم نیست. گرد حاصل از سنگ زنی فولاد کربنی در نزدیکی محل نگهداری لوله استیل، زنجیر آلوده یا تماس با سطح نامناسب نیز می تواند آلودگی ایجاد کند.
برای کاهش این مشکل، ابزارهای آماده سازی استیل را اختصاصی و مشخص نگه دارید. ابزار مناسب باید علاوه بر جنس صحیح، تمیز باشد؛ برس استیل آلوده نیز می تواند آلودگی را منتقل کند.
اگر آلودگی رخ داده باشد، صرفا براق کردن سطح به معنای رفع کامل مشکل نیست. روش پاکسازی و در صورت نیاز، عملیات ترمیم سطح باید متناسب با نوع آلودگی و الزامات کاربرد انتخاب شود.
آب بندی نامناسب اتصالات لوله استیل
روش آب بندی به نوع اتصال بستگی دارد. اتصال رزوه ای، فلنجی، فشاری یا بهداشتی، هرکدام سازوکار متفاوتی دارند و نمی توان برای همه آنها از یک ماده یا شیوه بستن استفاده کرد.
در اتصال فلنجی، انتخاب نادرست گسکت، ناهم راستایی سطوح و بستن نامتوازن پیچ ها می تواند باعث نشتی شود. در اتصالات دارای اورینگ نیز جنس آب بند باید با سیال، دما و مواد شوینده سازگار باشد.
سفت کردن بیش از حد، راه حل عمومی رفع نشتی نیست. این کار ممکن است رزوه، آب بند یا اجزای اتصال را آسیب بزند. همچنین افزودن نوار یا خمیر آب بندی به اتصال هایی که چنین موادی در سازوکار آنها پیش بینی نشده است، می تواند مونتاژ صحیح را مختل کند.
هر اتصال باید مطابق دستورالعمل سازنده نصب شود. اگر نشتی مشاهده شد، ابتدا علت آن بررسی شود؛ اصلاح اتصال نیز باید پس از خارج کردن ایمن بخش مربوط از سرویس و رفع فشار انجام گیرد.
نصب نادرست بست ها و ساپورت های لوله استیل
وظیفه ساپورت فقط جلوگیری از افتادگی لوله نیست. وزن لوله و سیال، نیروهای وارد بر مسیر و نیاز به حرکت کنترل شده باید در طراحی تکیه گاه ها لحاظ شوند.
فاصله زیاد ساپورت ها می تواند باعث خمش، لرزش یا انتقال بار اضافی به اتصالات شود. در مقابل، مهار بیش از حد نیز ممکن است حرکت حرارتی را محدود کند و تنش را در نقاط حساس افزایش دهد.
خطای دیگر، واگذار کردن وزن مسیر به تجهیزات است. نازل پمپ، شیر یا ورودی دستگاه نباید بدون بررسی طراحی، نقش تکیه گاه لوله را بر عهده بگیرد.
نوع و محل بست ها باید مطابق نقشه اجرایی باشد. سطح تماس نیز باید طوری انتخاب و اجرا شود که خطر آسیب، آلودگی و تجمع رطوبت کاهش یابد. استفاده از لایه جداکننده نامناسبی که آب را در محل تماس نگه می دارد، می تواند نتیجه معکوس داشته باشد.
بی توجهی به انبساط و انقباض حرارتی لوله های استیل
طول لوله با تغییر دما تغییر می کند. اگر مسیر بدون در نظر گرفتن این جابه جایی مهار شده باشد، نیروهای ناشی از محدود شدن حرکت می توانند به جوش ها، اتصالات و تجهیزات منتقل شوند.
این مشکل در مسیرهای بلند یا خطوطی که مرتب گرم و سرد می شوند، اهمیت بیشتری دارد. ممکن است شبکه در حالت سرد کاملا مرتب به نظر برسد، اما در زمان کار، جابه جایی یا تنش نامطلوب در آن ایجاد شود.
مقدار تغییر طول به جنس، طول مسیر و اختلاف دما بستگی دارد. بنابراین، نمی توان برای همه شبکه ها یک فاصله آزاد یا یک نوع مهار ثابت پیشنهاد کرد.
انعطاف مسیر، نقاط ثابت و راهنماها باید در طراحی هماهنگ شوند. استفاده از اتصال انبساطی نیز به انتخاب درست، مهاربندی و الزامات نصب خود نیاز دارد و به تنهایی جای بررسی رفتار حرارتی شبکه را نمی گیرد.
اتصال مستقیم لوله استیل به فلزات ناسازگار و ایجاد خوردگی گالوانیکی
تماس دو فلز متفاوت همیشه به معنای وقوع خوردگی گالوانیکی نیست. برای شکل گیری این پدیده، وجود ارتباط الکتریکی و محیط رسانایی مانند آب یا رطوبت نیز لازم است. شدت آن به شرایط محیط، وضعیت سطح فلزها و نسبت مساحت آنها وابسته است.
در یک مجموعه مرطوب، ممکن است فلز فعال تر در محل اتصال با سرعت بیشتری خورده شود. برای مثال، ترکیب سطح بزرگی از استیل با قطعه کوچکی از فلز فعال تر، در بعضی شرایط می تواند برای آن قطعه نامطلوب باشد.
اشتباه رایج، توجه نکردن به پیچ ها، بست ها و قطعات جانبی است. گاهی جنس لوله و اتصال بررسی شده، اما یک جزء کوچک نامناسب به نقطه آسیب پذیر مجموعه تبدیل می شود.
در صورت نیاز، جداسازی الکتریکی باید به صورت کامل و مطابق طراحی انجام شود. نصب یک واشر به تنهایی کافی نیست اگر پیچ یا مسیر دیگری همچنان ارتباط الکتریکی ایجاد کند. اتصال جوشی فلزات غیرهمجنس نیز علاوه بر خوردگی، به بررسی سازگاری متالورژیکی نیاز دارد.
انجام ندادن تست فشار و نشتی پس از نصب
بازرسی ظاهری برای تایید نهایی شبکه کافی نیست. بعضی عیوب اتصال تنها در شرایط آزمون مشخص می شوند و ممکن است هنگام راه اندازی باعث توقف یا آسیب به تجهیزات شوند.
تست فشار و تست نشتی نیز دقیقا یک هدف ندارند. آزمون فشار، مطابق روش تعریف شده، بخشی از ارزیابی یکپارچگی سیستم است؛ آزمون نشتی بر تشخیص نشت و میزان قابل قبول آن تمرکز دارد. نوع آزمون و معیار پذیرش باید در مدارک پروژه مشخص باشد.
انتخاب فشار، مدت و سیال آزمون نباید بر اساس یک قاعده تجربی ثابت انجام شود. این موارد به کد طراحی، محدودیت اجزا و شرایط پروژه بستگی دارند. آزمون پنوماتیک نیز به دلیل انرژی ذخیره شده گاز، به کنترل های ویژه نیاز دارد.
در آزمون با آب، کیفیت آب و تخلیه و خشک کردن پس از آزمون اهمیت دارد؛ به ویژه اگر شبکه برای مدتی متوقف بماند. نتایج باید ثبت شوند و پس از اصلاح عیوب، آزمون مجدد مطابق روش مصوب انجام شود.
چگونه از اشتباهات رایج در نصب لوله های استیل جلوگیری کنیم؟
پیشگیری از خطا، از قبل از شروع نصب آغاز می شود. مشخصات گرید، ابعاد، اتصالات، آب بندها و شرایط کار باید روشن باشند تا تصمیم های اصلی به زمان اجرا و انتخاب های لحظه ای واگذار نشوند.
در زمان تحویل مصالح، مدارک و نشانه گذاری محصولات را بررسی کنید. هنگام آماده سازی نیز ابزار اختصاصی، محیط تمیز و حفاظت از سر لوله ها به کاهش آلودگی کمک می کنند. قطعه ای که برش یا ابعاد نامناسب دارد، باید اصلاح یا جایگزین شود؛ وارد کردن نیرو برای جا دادن آن، مشکل را به مرحله بهره برداری منتقل می کند.
کنترل کیفیت را به پایان کار محدود نکنید. بررسی هم راستایی پیش از اتصال، کنترل شرایط جوشکاری و بازبینی محل ساپورت ها در حین اجرا، عیوب را پیش از پوشیده شدن آشکار می کند.
نصب قابل اعتماد حاصل هماهنگی انتخاب مصالح، اجرای صحیح و بازرسی مستند است. تکمیل پاکسازی، آزمون های لازم و تحویل مدارک، بخشی از پایان کار هستند و باید پیش از بهره برداری انجام شوند.
آیا لوله استیل پس از نصب هم ممکن است زنگ بزند؟
بله. انتخاب گرید نامناسب، آلودگی آهنی، باقی ماندن اکسیدهای جوش و شرایط خورنده می توانند باعث لکه یا خوردگی شوند. برای تعیین علت، باید نوع آسیب و شرایط محیط بررسی شود.
آیا استیل ۳۱۶ برای همه محیط های خورنده مناسب است؟
خیر. مقاومت این گرید نیز محدودیت دارد و به دما، ترکیب محیط و شرایط بهره برداری وابسته است. انتخاب باید بر اساس شرایط واقعی پروژه انجام شود.
آیا همه روش های جوشکاری استیل به گاز محافظ خارجی نیاز دارند؟
خیر. سازوکار حفاظت در روش های مختلف یکسان نیست. در روش هایی مانند TIG، گاز محافظ لازم است و نیاز به حفاظت ریشه نیز باید بر اساس اتصال و دستورالعمل تعیین شود.
آیا سفت کردن بیشتر اتصال، نشتی را برطرف می کند؟
همیشه خیر. بستن بیش از حد ممکن است به اجزای اتصال آسیب بزند. ابتدا باید علت نشتی مشخص و سپس اتصال مطابق دستورالعمل اصلاح شود.
آیا شستشوی معمولی برای پاکسازی محل جوش کافی است؟
شستشو می تواند بعضی آلودگی ها را حذف کند، اما لزوما اکسیدهای جوش و لایه متاثر زیر آنها را برطرف نمی کند. روش آماده سازی نهایی باید با وضعیت سطح و نیاز کاربرد هماهنگ باشد.
آیا قبولی در تست فشار، نبود همه عیوب نصب را ثابت می کند؟
خیر. آزمون فشار جای بررسی جنس، کیفیت سطح، ساپورت ها و رفتار حرارتی را نمی گیرد. تایید نهایی به مجموعه کنترل های پیش بینی شده در پروژه وابسته است.